
数字孪生技术用在精密加工里,小批量定制和车削仿真怎么落地
发布时间:2026-10-15
更新时间:2026-10-15
浏览次数:138
上周的时候, 车间那一批C3604黄铜衬套跑了CNC车削这个活儿。图纸上要求内外径的同轴度得在0.02mm之内。按照以前的常规操作, 通常是先试切三根产品, 然后再进行微调。
这次的做法是在数字孪生平台上进行了预仿真。这个预仿真包括了预仿真了刀具路径和切削力分布。因为做了这个预仿真, 所以第一根零件上车检验就直接合格了。这样就省掉了之前需要消耗的试切材料时间。同时也省掉了处理返工的时间。
01数字孪生用在车削上吗
数字孪生技术实现在已经应用到车削加工的具体环节了, 这个做法的本质上是在软件环境下面, 去建立一套关于工件、刀具以及机床运动过程的完整镜像系统, 并且以此来预先进行切削流程的模拟运行。
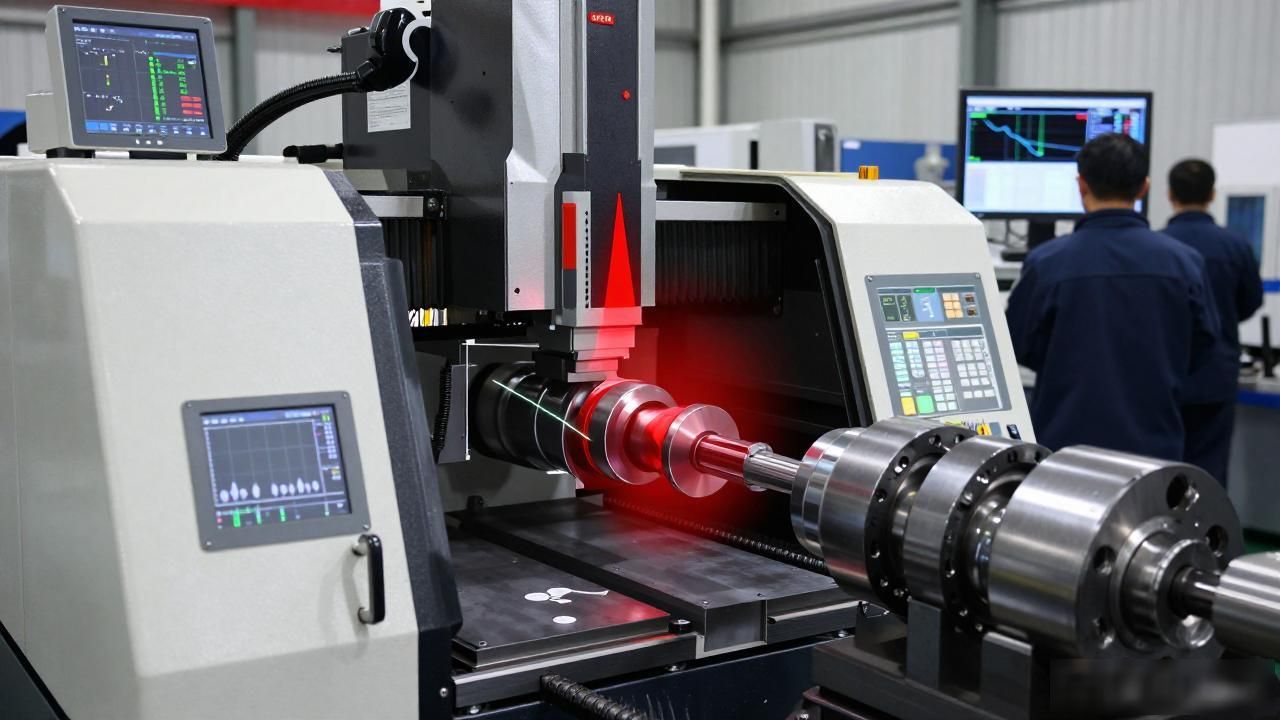
这种做法的好处在于能够让人们提前清楚地看到切削力量出现峰值的具体位置到底是哪里, 以及弹性 deformation 变形到底有多大。
特别是当选择 SUS304 材质来制作薄壁类型的销轴时, 这种材料特性会使得结构特别容易发生形变, 如果没办法把变形量的数值控制好, 那么就会导致后续制造出来的 M4 规格的螺纹部件出现在位置上的偏差问题。
针对M2到M6这些小螺纹, 加上滚花台阶以及多级外径的特征, 以前的时候主要得依靠老师傅凭手感去调节转速和进给量, 而现在仿真软件会直接给出参数窗口, 让新师傅能够快速上手, 毛刺和台阶过渡面的粗糙度情况也能够提前进行预判, 就不用在切削完成之后再拿着通止规去反复地卡规检测了。
数字孪生对小批量有用吗
50件和5000件的判断标准是不一样的。当批量变大的时候, 用于构建模型和进行仿真的半天工作时间被分摊到每一件产品上, 分摊后的成本变低, 这样是划算的。
但是针对50件、100件这样数量较少的订单,仅仅完成建模以及调整参数的操作就需要耗费大半天的时间, 这种情况下不如直接进行试切两块产品的工序, 并且使用通止规进行卡测检验, 确认无误后就直接放行。
维易达通常负责生产精密衬套、铜螺母、销轴以及定位销等等这些种类繁多的精密五金零件。如果需求是小批量, 并且需要进行定制, 那么就可以依据具体的图纸来评估报价。
在采购过程中的那些经常出现的沟通交流里面, 大家会发现, 当遇到结构复杂、难度比较高的图纸时, 或者是涉及到6061铝合金材料或者20#钢材这种比较难以加工的零件的时候。更加稳妥的做法是先把仿真模拟这一步给跑完,然后再去安排生产计划, 这样做能够把交货期可能存在的风险降低下去。
不要一开始就把所有产线都铺开。挑选一个最让人头疼的零件, 比如那些有很多台阶、通止规会反复卡边的定位销, 先用它来试行一轮, 看一看预测的结果和实际的测量结果之间到底有多大差异。接着再来决定是否需要将这个做法在整个范围中进行推广。
