
IT5零件加工精度怎么保证 设备材料选不对全白搭
发布时间:2026-10-25
更新时间:2026-10-25
浏览次数:112
在精密五金件的生产领域, IT5以及比这个数值还小的公差要求, 通常被划归为高标准的一类。而在生产车间的实际操作场景中, 最容易出现的麻烦和障碍, 主要集中在设备的结构刚性不足这一方面, 另一个主要方面则是材料内部存在的应力问题。
在采购与供应商进行沟通的时候, 经常会碰到这样的情况, 具体来说就是, 图纸上明确标注了需要达到IT5级的精度, 但是供应商所给出的制造方案和相应的检测方法, 与图纸的要求是不相匹配的, 这种情况会导致产品的交付周期被迫延长三轮,即便如此, 最终检测的时候发现产品的精度指标依然是不符合要求的。
01IT5加工用什么机床
C3604黄铜被用来制作M3到M6的铜螺母, 内外径加工要符合IT5等级, 普通的车床基本都达不到这个要求, 需要采用走心机或者精密车削中心, 主轴跳动必须严格压在3微米以内才算稳定。
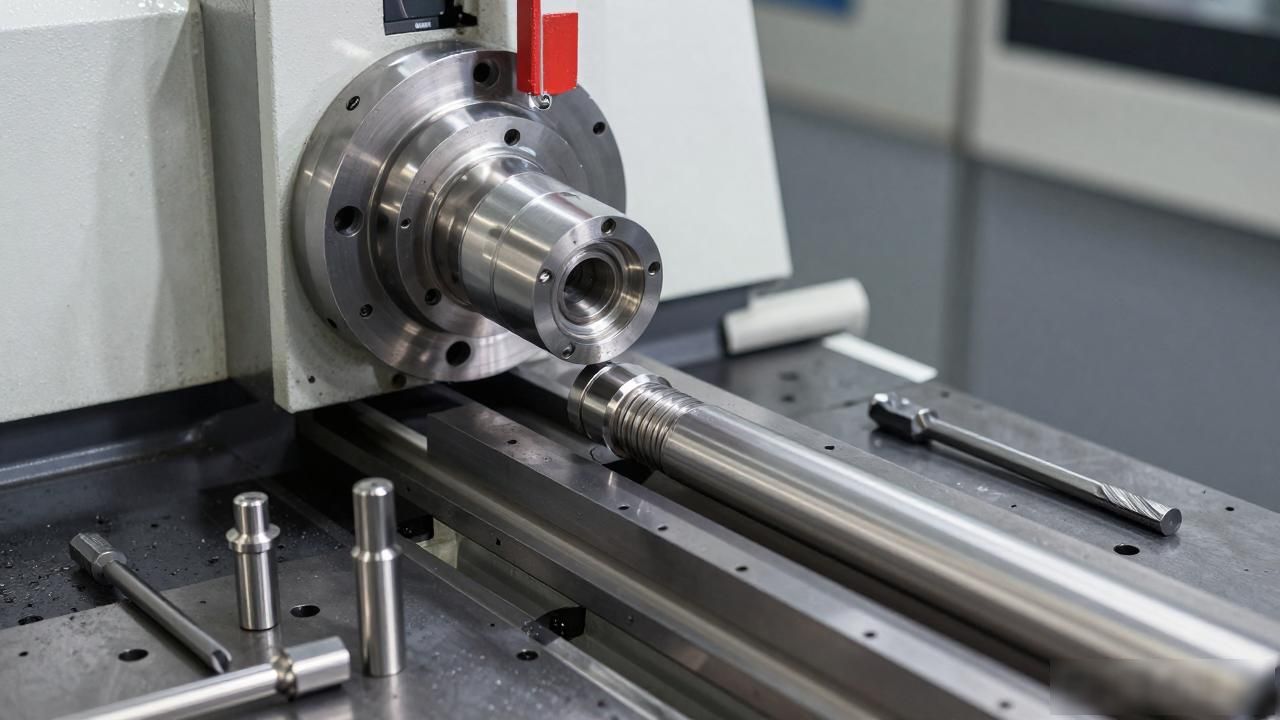
现在让人觉得非常头疼的是SUS304销轴以及定位销这些部件的加工。因为不锈钢的切削力本来就大, 这会导致刀具的磨损速度变得非常快。所以在CNC车床上操作的时候, 必须配备硬合金刀具来加工。
走刀的量一定要降低到每转0.1毫米以下。如果走刀量过大, 那么就不可能控制好表面的粗糙度了。这样一来, 后续在进行磨削处理时, 就没有足够的余量可供使用了。
02IT5零件变形怎么控
热处理以后产生的变形, 是IT5件最大的敌人。20#钢衬套在进行淬火之后, 内径和外径都会出现收缩的情况。所以需要保留0.05到0.08毫米磨削余量用于加工。磨削工作完成之后, 必须让其自然时效至少48小时,这样才能够使残余应力得以消除。
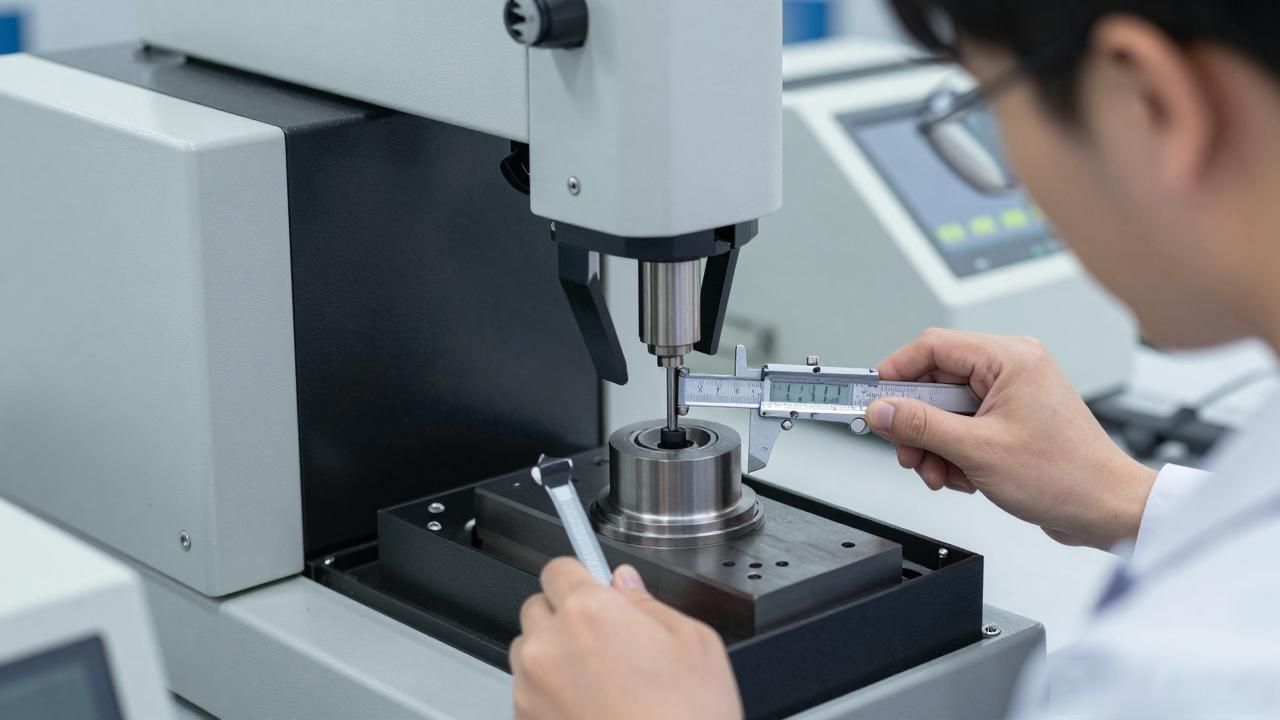
使用软爪来执行夹持动作, 其导致变形的程度比使用硬爪时减半。在检验这个环节方面, 不能光是依靠千分尺这一种测量工具, 对于IT5精度的台阶处外径尺寸以及同轴度要求, 必须采用通止规结合三坐标测量仪来进行检测。
针对小规模批量进行的定制需求, 此类精密衬套制品或者是铜螺母产品, 维易达公司方面可以根据客户提供的图纸来完成报价评估工作。
在把图纸发送出去之前, 应当先把热处理工艺以及检测方案与供应商进行对齐, 这一做法比陷入到对设备品牌的纠结之中要来得更加实际。
