
精密零件批次总跑偏 怎么做才能稳住
发布时间:2026-09-13
更新时间:2026-09-13
浏览次数:109
去年给一家自动化设备厂做衬套配套, 同一张图纸同一批C3604黄铜棒材, 头十件全在公差内, 第十一件开始内径就开始往大方向漂移。客户产线停线, 急得打电话过来。后来复盘发现, 不是图纸问题, 是刀具磨损没及时补偿, 车床没有稳定温控, 批量一拉开, 一致性就散了。
这类涉及相同型号相同图纸但螺纹通止规通过率不稳定、表面粗糙度也出现波动且最终公差带愈发变宽的问题, 竟然是工艺参数与全过程管控均未能标准化而在精密五金加工领域里相当常见, 它可是那些最怕刚合作的供应商头一单顺利交付、第二单便直接遭其退单的采购, 最最为忧心担忧的情况之一呀!
01同图纸零件为什么批次尺寸会飘
精密车削件一致性差多数出在像三个变量上面: 材料刀具跟设备状态三者之上。
C3604黄铜固然切削性能好, 但相异批次的铅含量会有高低上的波动, 直接作用着切屑断裂度和表面光洁度。部分工厂用相同配方一再比较, 发觉同规格棒材从两家供应商引入, 加工出产的铜螺母端面质量差得大不一样。原料自己的不笃定性, 是最难操控却又极容易被忽略的一环。
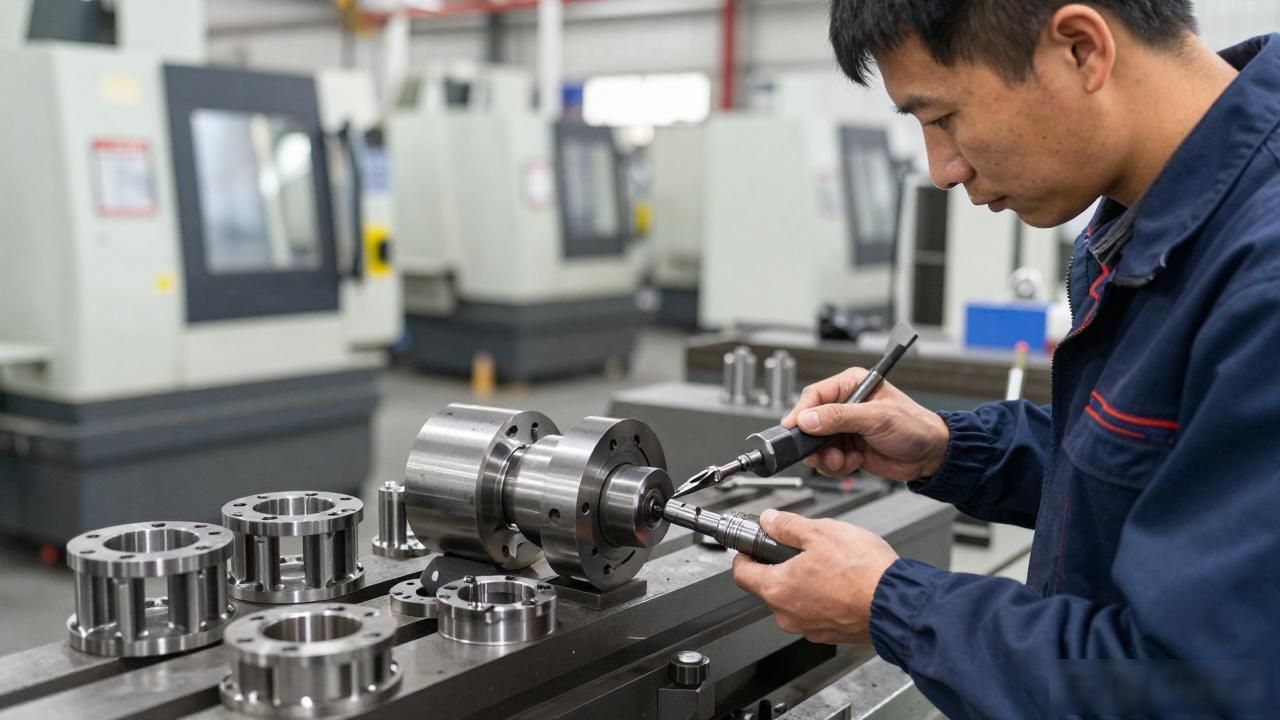
刀具磨损对尺寸的影响更直接。车削衬套、销轴这类零件, 一刀下去尺寸就定死了。刀具磨钝后, 切削力增大, 机床主轴受力变形, 尺寸就会往一个方向偏移。有的车间靠师傅经验听声音判断换刀时机, 但不同师傅的判断标准不一致, 批次之间的差异也就出来了。
设备本身状况也不容小觑啊。走心机或是一般车床, 长期使用后导轨间隙、主轴跳动都会出现转变, 部分工厂的设备不常开展精度检测, 或者检测后也不及时调整补偿值, 以致设备带着"亚健康"状态加工, 一致性理应不太稳定。
02批量生产怎么把一致性压住
控制批次一致性,不是靠最终检验挑出来的,而是靠过程卡住。
首件确认仅是底线而已。大量工厂的做法为做完全部首件才去对其量过一遍, 没疑问后就让自己的机器再跑个批量生产, 批量生产收尾停后才会做全面检测检查的事。这般做法潜藏的风险很是巨大, 如果用的刀具在批量生产进程里的某节点启动磨损情况, 那此时大批量里前段的几十件该产品或将无问题, 但后段的几十件全都会成为废弃物!来相较能让人觉得稳妥些的办法是: 在进行批量加工生产的中途安排插入专人巡检的事宜, 打个比方每等待生产半个小时或是加工出产完已够二十件时, 就抽检检验一次产品上的关键尺寸, 当真的发现问题时才好做到能即使做补加几刀抑或是停工机停下后再开始调整的安排!
检测手段要一致。用卡尺测外径和用气动量仪测外径的读数可能有出入。螺纹检测当中的通止规, 不同人的手感松紧也不一样。统一检测方法和检测工具是减少人为误差的基础。
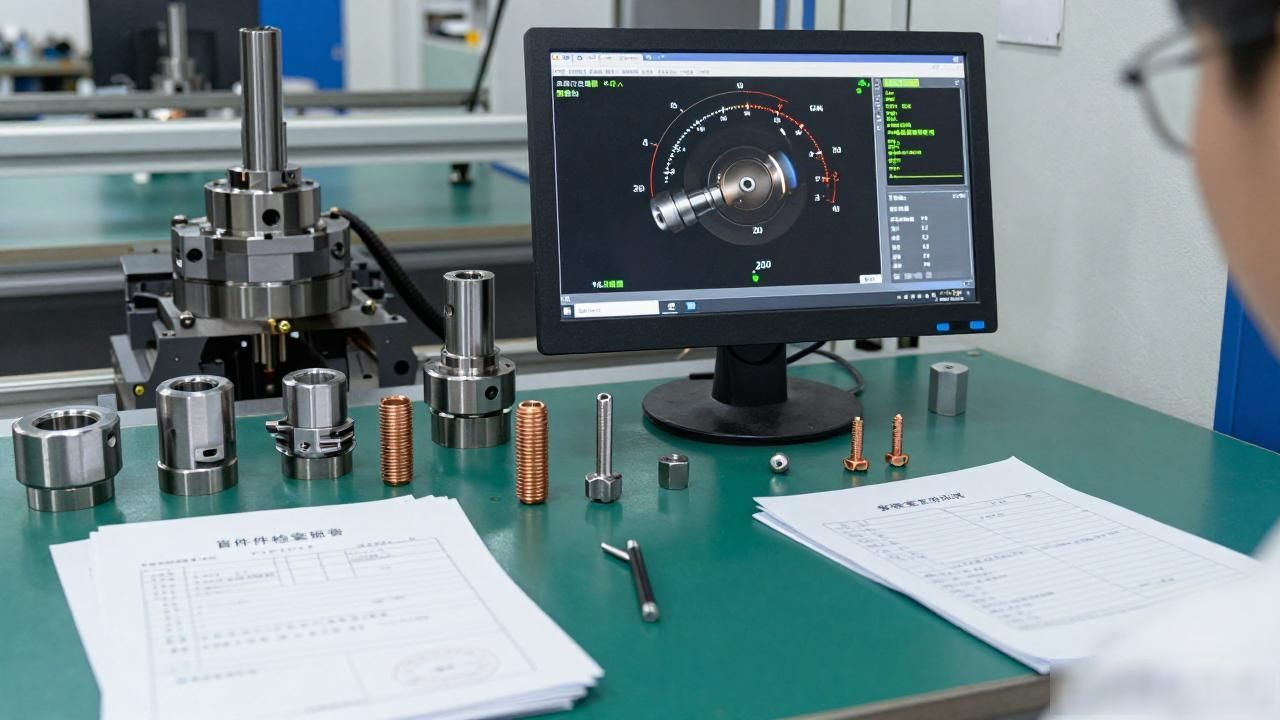
另外, 加工参数的稳定性本身也愈发关键。主轴转速、进给速度、切削液浓度以及还有其余不少同类参数, 需要在首件确认完成之后方能严格固定下来且决不可以随意发生任何更改。维易达还始终常做精密衬套、铜螺母、销轴、定位销还有这一众精密五金件, 各类小批量定制业务都可按照业主方提供的正规图纸及时去做出精确评估并给出对应报价。从已经给到的实际使用反馈结果方面来看, 那些可以成功稳定持续给到货品供应合作的优质供货商, 基本上都定然具备完整齐全的首件检验报告以及正规过程巡检相关各类记录, 各类常用且核心的参数变更事宜也都会有齐全有效的相关书面确认文件以备后续随时查考。
03给采购和工艺工程师的建议
接新订单之时, 把检测标准写得万分明确要比任何举措更加关键。同轴度要求具体几多、螺纹精度达到几级、表面处理做完何种工序、毛刺如何算做合格, 这些全部都要在图纸或是技术协议之中标注标明, 绝不要采用口头进行约定。
大批量生产时, 建议要求供应商得提供首件报告和巡检记录。这不是不信任, 是替自己留个依据。如果批次出了问题, 有记录便能快速定位是材料问题还是工艺问题, 而非互相推诿啊。
精度要求高的零件, 挑选材料也要审慎。6061铝合金容易氧化变色, SUS304不锈钢制刀具磨损快, 20#牌号钢可能得要调质处理动作要做足。选对合适材料来说呀, 不仅易于加工, 批量制出零部件来一致性也更能够稳住把控住。
