
精密零件外观检测标准与缺陷分类怎么界定
发布时间:2026-09-14
更新时间:2026-09-14
浏览次数:104
精密零件的外观质量常常是客户验收的第一道门槛。送来的一只铜螺母, 表面存在轻微氧化色差, 各该维度的尺寸全都合格, 予以不予以接收? 这类这类问题在采购和工程岗位之间常需扯皮争论。外观检测并非故弄玄虚, 它具备一整套可落地的执行逻辑。核心遵循的判定原则本身很明确: 外观缺陷要么必须得对使用功能产生影响, 还必须得对装配环节产生妨碍, 才能视作拒收的相关凭据与依据来定论定夺。
01如何判断外观缺陷等级
外观检测的基础框架为缺陷分级。行业里的缺陷, 普遍分为三类: 致命缺陷、主要缺陷和次要缺陷。
致命缺陷指的是直接影响产品安全性或者基本功能的一些表面问题, 例如在销轴之上的裂纹、嵌装于定位销边缘的尖锐毛刺可能带来的划伤风险。这类缺陷不存在任何谈判空间, 一经发现即无条件拒收。
影响产品装配或者短期使用的主要缺陷是表面问题, C3604黄铜衬套的螺纹端面有轻微崩边且通止规还能通过, 但装配时会卡顿, SUS304台阶轴的外圆有超过Ra1.6粗糙度要求的深划痕, 都属于主要缺陷, 判定标准要对照图纸上的粗糙度标注和表面技术要求。
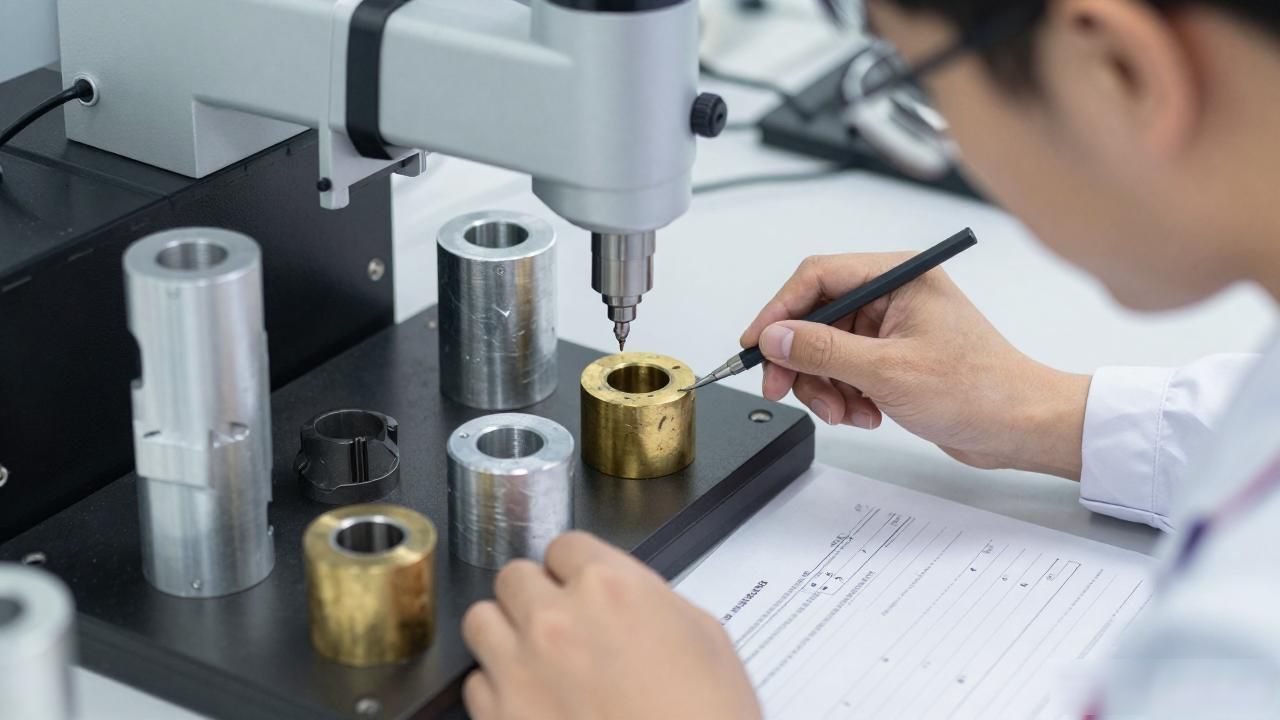
次要缺陷是纯粹仅关乎美观的问题, 它不有损于功能也不干涉于装配。6061铝制件的表面有很浅的微量刀纹痕迹, 黄铜制件在氧化之后有色泽不均的状况, 各类非配合的表面上生有轻微的压痕, 这类缺陷通常皆能经由与供应商约定的限度样本来判辨。限度样本是关键的具象工具——双方一经签字确认那一些程度可以纳为接受, 比口头所述的相关约定要有效许多。
实际验收之时, 检验人员必须在正常光线当中, 距离零二十到三十厘米这个零件距离之处开展观看, 观看时长不能少于五秒。检验条件的一致匹配程度相较而言比检验员的主观分辨判断更重要。同样一个瑕疵在各异光照之下看起来严重程度有所区别, 标准的检验环境状况能降低争议问题。
02常见缺陷类型与判定要点
精密车削还有CNC加工里, 外观缺陷具有固定的产生原因及识别方式。
毛刺, 是最常见的加工问题。车削停刀位置、钻铰孔出口位置之处, 都易残留毛刺。判定标准为: 用手指触摸无明显刮手感,通止规,能顺畅通过待测螺纹段;倘或毛刺使得零件堆叠粘连, 或存在影响配合面贴合情况者, 均需要进行去除工作, 严重要进行拒收。
那刀纹和烧伤可是不当的加工设备参数留下的痕迹, 那C3604黄铜本该切削性能优良的, 正常这般情形下刀纹本就不应明显;可要是出现了密集振刀纹, 却有可能是刀具磨损或是夹持的刚性不够充足才会这样的。不锈钢车削时如果进给速度过快了, 那表面便有可能出现那种蓝紫色的烧伤, 这样情况可是会明显降低产品的耐腐蚀性的。
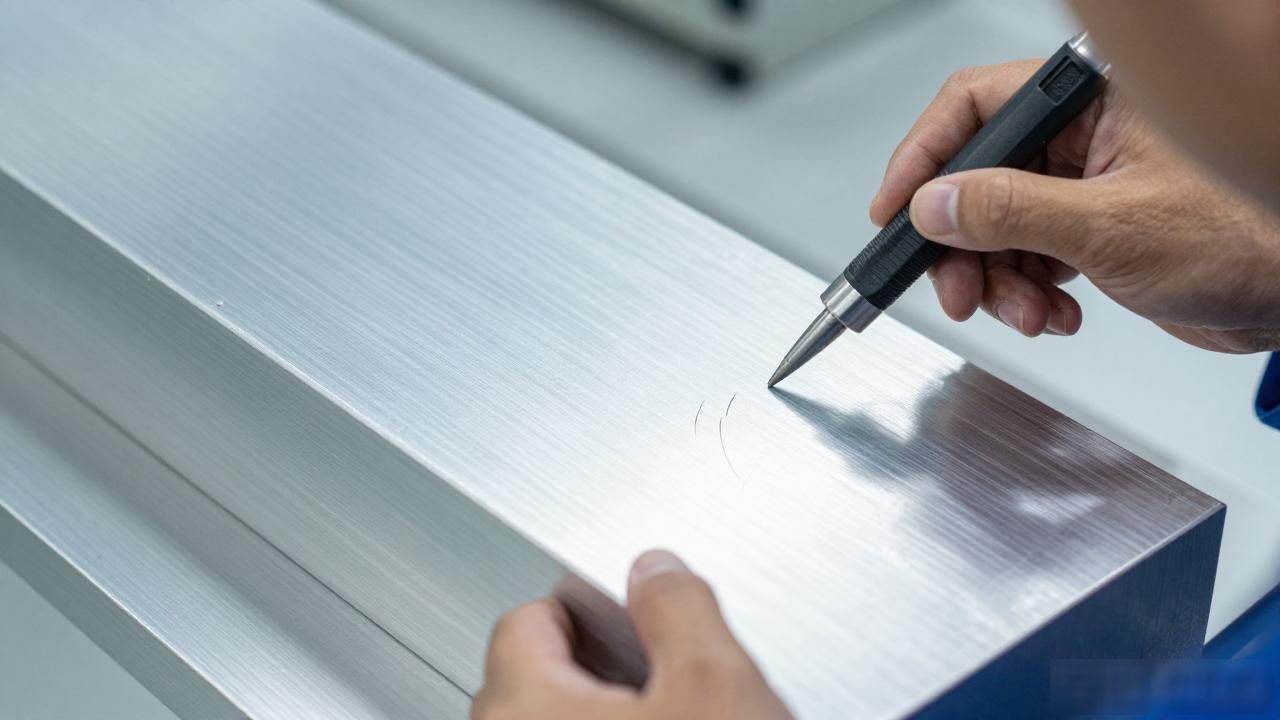
周转搬运环节多出现表面划伤和压痕, 铝件尤其敏感, 有轻微磕碰就会留下可见痕迹。判定时要区分功能性和非功能性表面, 配合面、密封面、螺纹段的划伤直接影响使用, 非配合面的浅划痕能通过限度样本管控。
03外观检测的实际操作建议
而对于采购和品管人员而言, 外观检测最有效的做法, 是建立书面的标准。图纸之上要注明表面的粗糙度的要求, 镀层或者表面处理的方式, 不允许的, 缺陷的类型, 这些文字的描述, 要比那些口头沟通, 更加可靠。
抽检方案要标清样本的量次、检验的方法和合格的判定规则。小批次定制件应建议全部检查外观, 大批量的成品应选用AQL做抽样。无论是哪类抽查样式, 限度货样的签样留底是解决产商之争的关键准则。
维易达制作精密小五金物件时, 多做精密衬套、铜螺母、销轴、定位销等品类项, 小批量定制能按照需求、按对应图纸进行评估处理报价内容项。当进行交付事项时, 会上交对应自检报告, 标注全部的外观检验结果, 能够减少对接、来回扯皮的时间损耗。
