
光通信连接器加工难在哪?公差和同轴度是命门
发布时间:2026-09-15
更新时间:2026-09-15
浏览次数:128
最近接的几单, 全是光通信模块里头的精密五金件,竟发现, 这批零件的验收标准, 要比常用的, 通信件得严上那么短短一截。早先, 咱们常做那种普通插针时, 尺寸公差松它一两个丝就松它一两个丝, 就算表面有点小毛刺, 也总能把它打磨掉, 也就行了。可现在, 要做的是光模块里的那小小定位销还有那小小衬套, 要是同轴度稍稍偏上这么一丁点儿, 那插拔的摩擦力就立马跟之前的大上不少, 长期用这种配套件容易出故障松垮掉。好些制件工厂都在念叨反映, 这图纸瞅看着那叫一个简单, 不就是区区两个小圆柱再加上个小小的台阶, 可实际操作起来就老难做出让需求方满意的产品来, 而且生产出来的产品总没法齐整合格, 制作时的报废率半点儿降不下来。
01光连接器加工为何卡在微小公差上
光通信连接器的内部空间非常局促, 留给精密金属件的圆形空地居然往往只有几毫米直径。常用的特定材料是C3604黄铜或者SUS304不锈钢, 这些指定硬合金材料本身容易加工制造, 实际出现的问题具体情况仅仅出在微小特征规格方面。比如一个固定为M2或M3样式的标准螺纹, 牙的凸起与凹陷高度可能不够一毫米, 用车床切削处理的时候刀具极易产生震动, 加工后表面光洁程度无法做好。还有的带有搓花或者滚花的特定工序, 在这么细微的很小直径上制作防滑纹路, 操作时刀具磨损极为快速, 一旦稍微深一点就会划伤损坏内部基体标准尺寸。
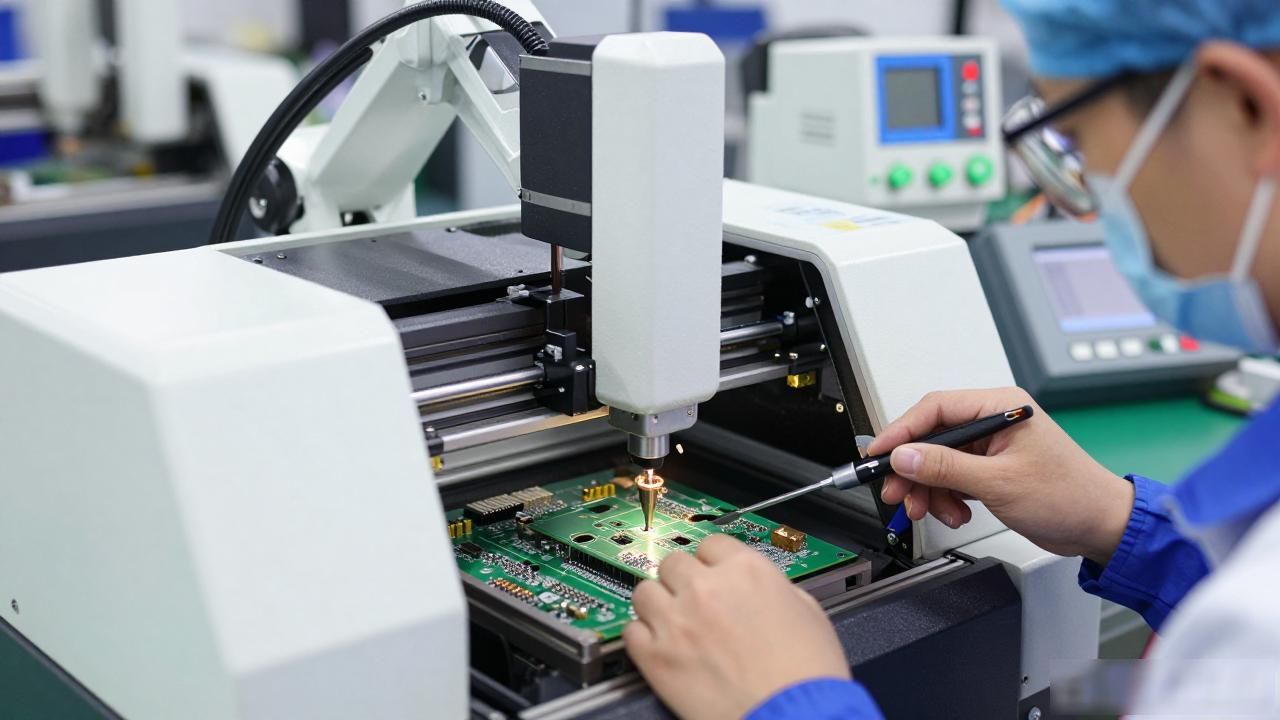
更麻烦的是内外径配合的相关, 许多衬套需要压入PCB板或塑料外壳, 孔径跟外径的关联决定着装配是否还能顺畅, 要是同轴度超差, 零件插进去就是呈现斜态的, 要么塞不紧, 要么就卡死。车间反馈讲, 走心机做这类小零件优势尤为明显, 排料偏短, 刚性够好, 但设备调校难度较大, 主轴只有稍微出现一定热伸长, 做出来的件尺寸就会发生一定漂移, 所以稳定温度、频繁检测, 便成了生产过程里的日常动作。
02批量生产时怎么控制批次稳定性
小批量试产的时候, 老师傅还能盯着机床的参数做些微小调整。一旦拉到每月生产一万件, 依靠肉眼断定就不切实际了。采购方总喜欢要求供应通止规检测报告, 甚至抽查同轴度。这时候工厂的设备本事就显露出来了。自动车床符合高重复劳作生产, 但多部位布局凌乱, 换类型麻烦至极。针对光通信这类快速更新的产品, 设备柔性就显得极为重要。
材料去选上, 甭光想导通量和紧固劲, 还得瞅冷热处理事后的位移量。铜件平时不搞冷热处理, 可应力没释放利索, 摊久了尺寸能变。钢件要回火消应力, 这步骤弄不佳, 凑到模块里头后, 跟著时间蹭, 衔接处的预紧劲儿会歪, 碰触电组碍事儿。实际对接上头, 推举敲定标清校检频次, 例如每隔俩钟头用眼影仪测趟要害尺寸, 而非末尾才整体检査。总体检査不光花销大, 还如果是体系性差误, 全查也拉不回欸。
03图纸资料齐备是缩短交期的关键
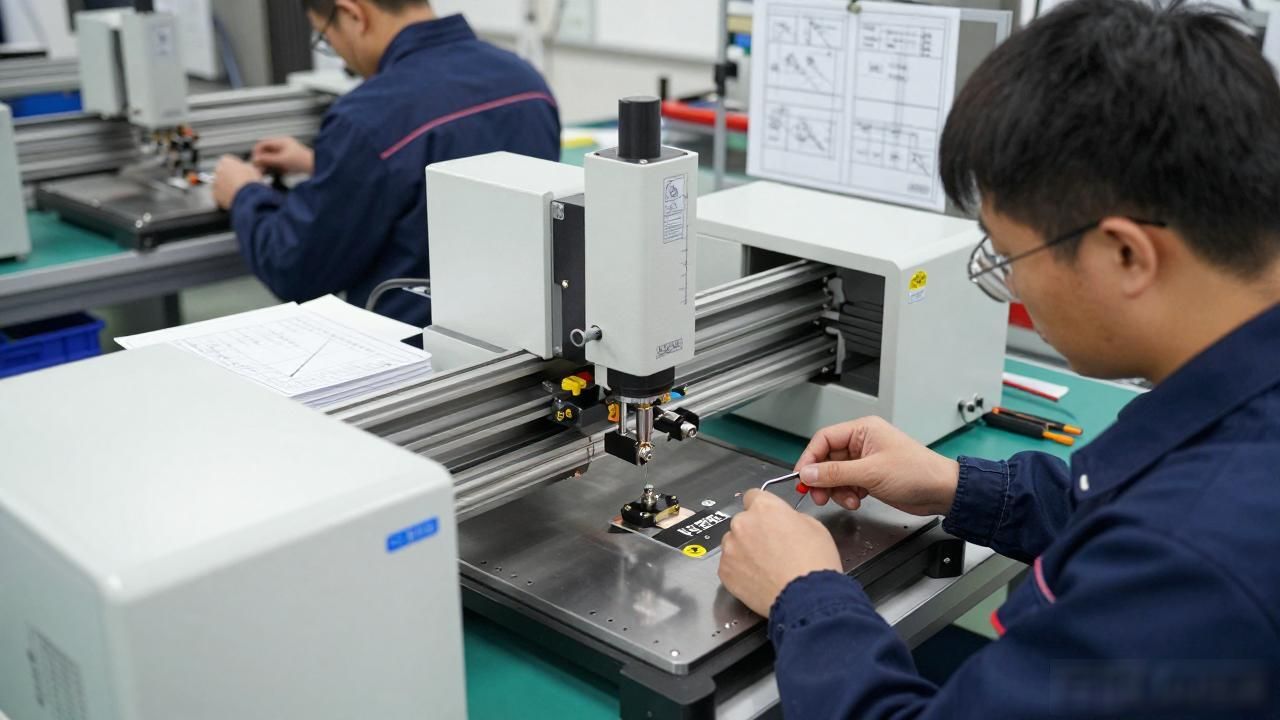
不少项目出现了工期的延后, 不是设备运转得不够迅捷, 而是前期的技术层面确认推进得极为滞缓。光通信所触及项目的推进节奏跑得十分快速, 由设计一端所给出的图纸, 有时候只有少数几个关键的尺寸, 其余那些未被标注的尺寸, 全部参照惯例遵循已有的标准。这样的“参照惯例在精密的加工作业里面极为凶险。举个实例来说: 倒角这块未被标识标注, 是做成0.3乘45度的样式还是0.5乘45度的规格端面? 端面的粗糙水准并未写清, 是取Ra1.6的参数还是Ra0.8的数值?
维易达常做精密衬套、铜螺母、销轴、定位销等精密五金件, 小批量定制能按照图纸评估报价。在前期阶段里, 工程团队会主动梳理全度模糊, 与客户敲定加工接壤。将图纸上的问号变为数字, 生产起来方可没有顾虑隐患。交付风险常会藏匿这类细节当中, 将技术清零先放在前头, 交期自然可得把控。表面氧化发黑亦或是镀镍的要求, 都要在工艺阶段便定死, 防止后处理损伤尺寸参数。
