
粗糙度测量仪原理讲清 选型看这几个参数
发布时间:2026-09-27
更新时间:2026-09-27
浏览次数:147
在车间里头找到有一批 C3604 的黄铜衬套, 客户那里标的粗糙度是 Ra 1.6μm, 质检人员用粗糙度仪一测量,得到的读数是在 1.4 到 1.9 这个范围里面来回摆动。
这种稍微差那么一点点的数据结果, 在用走心式车床进行车削加工制作的零件上面是非常常见的情况, 特别是在那些台阶的面和滚花的过渡区域这种现象更加明显, 实际测出来的 Ra 的值跟图纸上面标注的数值经常没办法完全对应得上。
01粗糙度仪到底怎么读出数据
目前来看, 测量方式里车间用得最多的、最主流的那种方法, 是接触式轮廓仪这种方式。在这个操作过程中, 金刚石探针会沿着工件的表面去走过一段距离, 之后传感器就会把那些微小的峰谷起伏的信号转换成电信号, 再按照 ISO 4287 的标准进行滤波和积分处理。
经过这一系列步骤后, 就能算出 Ra 这个算术平均值了。如果是非接触式的方法, 比如使用光干涉或者激光散射这些技术手段的话, 它就比较适合那些害怕被划伤的表面。但是这类方法的成本要高出一截子来, 所以如果在需要批量进行自检的场景下, 大家用得就不是很多了。
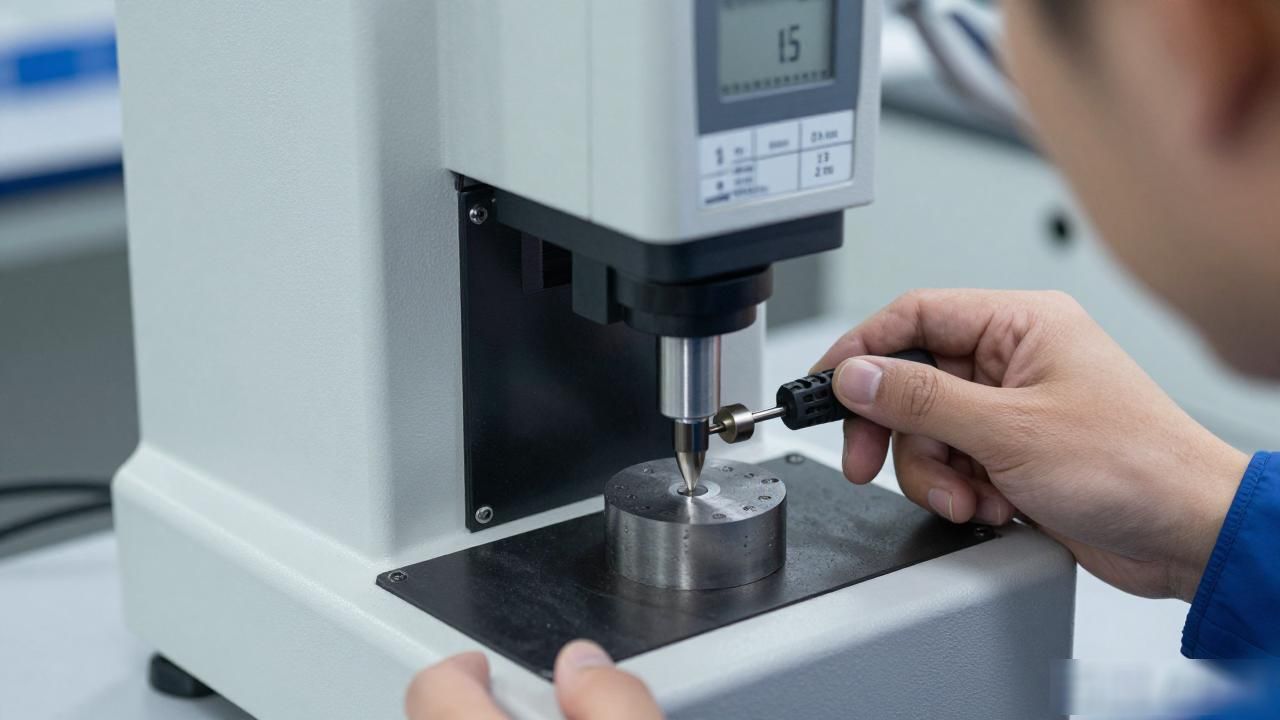
在实际对车削件进行检测的时候, 探针半径在0.2到0.5mm之间的规格是比较通用的做法。关于取样长度的设置, 选择1mm或者2.5mm, 一定要去匹配图纸上所标注的要求。
例如SUS304材料经过磨削之后的表面, 和6061铝合金材料经过阳极氧化处理之后的表面, 它们的形貌存在着非常大的差异。所以取样的参数绝对不能用同一套标准去应对所有情况这意味着一旦更换了材料或者更换了加工的工序, 就必须重新去设定这些参数。
02选型别只看价格 卡住这三项
最首先必须要严格把关的就是仪器的量程。M2到M6螺纹的牙型、销轴的外圆、以及定位销的端面, 这些被测对象的表面粗糙度Ra标称值从0.4到3.2μm都有差异。因此, 选择那种可以覆盖0.05到12.5μm测量范围的机型, 基本上就足够使用了。
测量能够进行还是无法进行的根本原因, 在于探针的尺寸以及采样长度的选择情况。对于那些存在几何形状不规则特点的位置, 例如滚花面以及台阶根部等场景, 如果使用了长度为0.25mm这种较短采样长度的探头进行操作, 会表现出更为灵活的特点。
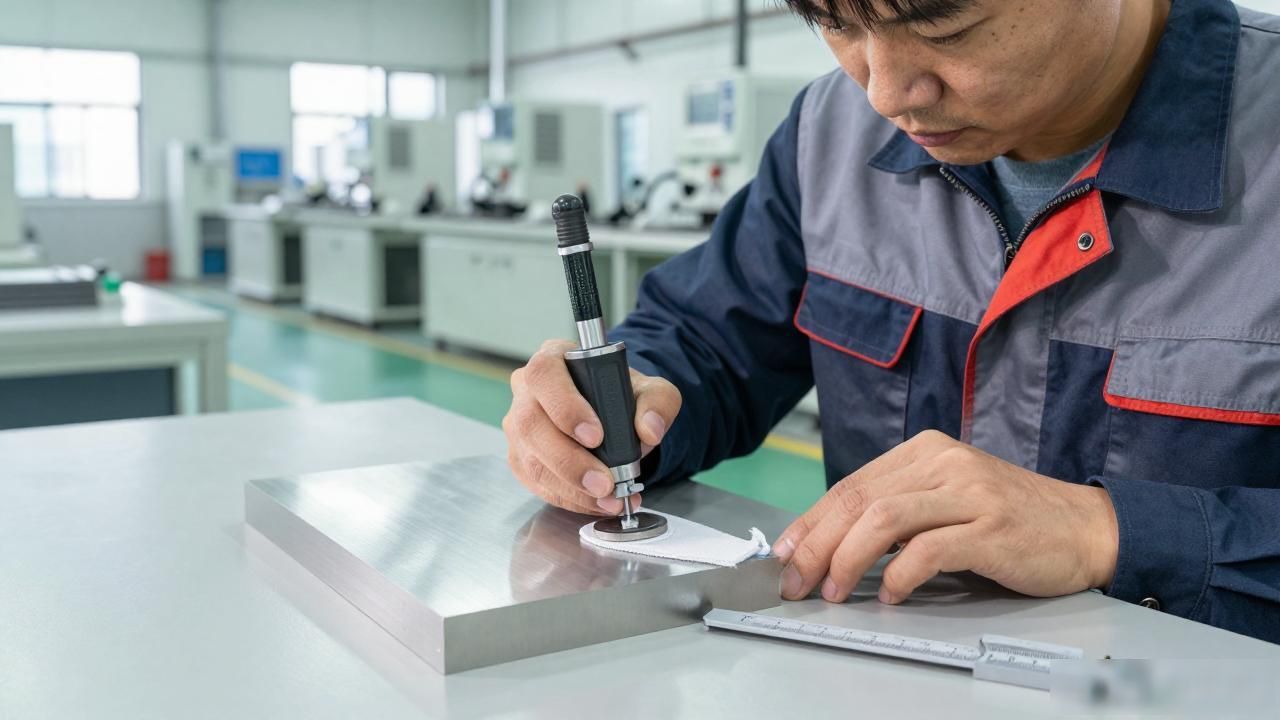
需要注意的是通止规如果能够通过检查的毛刺或者切削过程中残留下来的切屑物质, 会导致最终读取到的数值偏高于真实水平, 所以必须在实施测量动作之前先把工件擦拭得干干净净。
在品牌档次方面, 那些处于中端位置的国产手机配件设备, 其表面粗糙度Ra值能控制在0.8以上的程度, 这就已经能够满足日常基本使用的要求了, 而源自日本和德国的原装顶级设备, 在Ra值低于0.4这种高精度标准下, 以及在重复性表现的稳定性上, 则表现得明显更加扎实可靠一些。
小批量进行原材料检验这个环节, 与大规模生产过程中的自我检测需求是完全不一样的两部分工作, 所以没必要采用千篇一律的单一策略去购买市场上价格最高的那些昂贵仪器。
维易达这家公司经常从事加工精密衬套、铜螺母、销轴以及定位销等一系列精密度高的五金制品的任务, 对于那种小批量定制的生产订单, 我们可以依据具体的图纸资料来评估并报出最终的价格, 如果在正式赠送样品之前, 能够先把关于粗糙度的验收标准明确地书写清楚并确认下来, 那么肯定能够为我们大大节省掉后续因为标准不一而发生的许多无用往返沟通和修改的时间成本。
在图纸上, Ra值的旁边最好是同时把测量方向和采样长度都标出来, 然后在采购人员和技术人员进行沟通的时候, 要把这两项内容写进验收标准里去, 这么做是为了免得质检人员和供应商互相争论, 导致各说各话的情况发生。
