
硬质合金材料数控车削加工 刀具转速进给怎么定才不崩刀
发布时间:2026-10-21
更新时间:2026-10-21
浏览次数:107
硬质合金也就是WC-Co这种材料, 它的硬度特别高, 可是脆性也很大, 所以在进行CNC车削操作的时候, 经常会发生崩刀的情况, 还会有积屑瘤产生, 这是车间里面抱怨得最多的问题, 根据在真实生产环境里的反馈来看, 出现这些问题的原因其实大多并不是因为设备本身有什么毛病, 而是关键的原因往往在于刀具选型这一步没有做好,再就是切削参数和实际情况没有形成良好的匹配关系。
01硬质合金用车刀怎么选
PCBN确实是用来加工硬质合金的主流刀具, 但是它的一个很大的问题在于成本太高了。你想想看, 它的价格是普通CBN刀头的整整3倍到5倍之多。要是只是小批量地修整一些零件的话, 实际上使用CBN刀粒也是可以坚持作业的。
不过这种情况下的刀具寿命会比较短, 一把刀片最多也就只能车削四五十个零件就到头了, 然后就必须进行更换。但是呢, 把这些更换的频率摊算到每一个单个零件上面的话, 其最终的成本反而会更低一些。
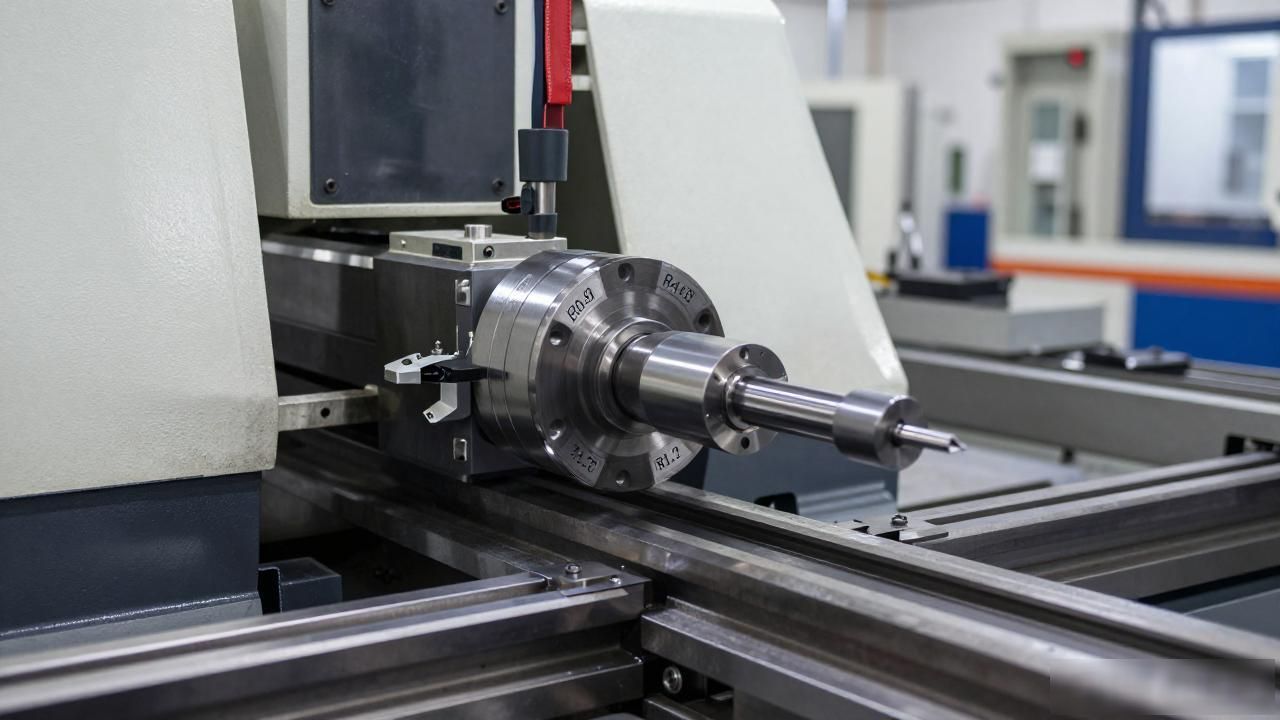
刀头的后角不要设置得过大, 维持在15度到20度的范围内是比较稳妥的选项, 如果后角选得太高, 就容易出现崩刃的风险。鼻半径应该选择R0.8到R1.2这个范围, 要是圆得太过分, 在加工台阶的部位就会产生干涉现象。
维易达这家企业经常处理精密衬套、铜螺母以及销轴等等类型的零件, 当面对硬质合金密封环这样特殊的工件时, 他们也会严格依据图纸的内容来评估切削路径和刀具的使用顺序安排。
02硬质合金转速怎么定
使用CBN刀具进行车削加工时, 型号为YC-95, 将转速设定在80到120m/min的范围之内, 并且把进给量控制在0.05到0.08mm/r的区间里面。
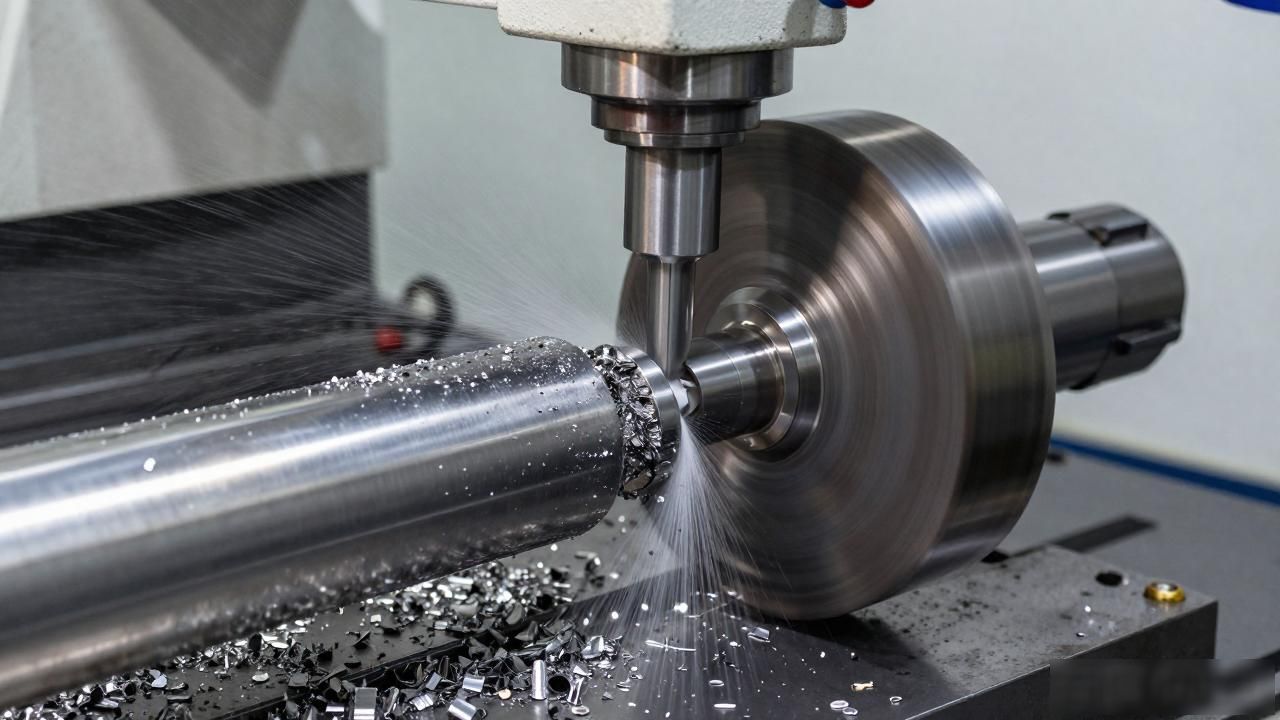
千万不要模仿那些针对车钢件的做法, 试图把速度拉到300m/min那么高, 因为硬质合金材料一旦超过了临界速度, 切削部分的刀尖温度就会迅速升高, 导致表面的涂层直接脱落, 最终使得被加工的工件表面出现白色的灼烧痕迹斑点。
断屑槽的方向要对准, 车外圆的时候用的是右螺槽, 车内孔的时候用的是左螺槽。如果发现槽的方向反了, 铁屑就会卷起来卡在工件的壁上, 这时候表面粗糙度会直接升到Ra1.6以上, 这样的话, 后道工序就不得不再加上一道研磨的工序。
如果手里没有图纸的话, 绝对不要去硬猜切削参数。
你应该把具体的材料牌号(也就是到底是YC-80还是YC-95)、工件的内径和外径尺寸、以及批量生产的数量都发送给刀具供应商, 让对方依据你提供的那个牌号去出具一份专业的切削参数表, 这个做法能够节省下来至少两三个小时的时间, 比让老师傅单纯凭手感的经验去试切要高效得多。
