
复杂零件装夹方案怎么选 CNC走心机异形件夹具设计实操
发布时间:2026-09-22
更新时间:2026-09-22
浏览次数:88
在车间里面, 经常会经常碰到这种具体的状况: 图纸上面明确标注了包含复杂的外轮廓以及内部的台阶结构, 所选取的材料是C3604黄铜或者是SUS304材质的材料, 无论是安排走心机的生产计划还是安排CNC车削的加工计划, 当把工件安装到卡盘上面之后, 工件本身就会发生变形的现象, 其同轴度指标会立即超过允许的误差范围, 如果在之前没有提前思考并确定好正确的装夹方案,那么在后续的编程以及对刀这些环节之中, 操作人员就只会处于完全被动的状态。
01异形件装夹怎么设计
那个有着非对称台阶的外圆零件, 得使用软爪或者专门定制的V型块去夹住两段稳定且平行的外圆部分从而起到支撑的作用。
因为C3604这种黄铜材质的质地本身就比较软, 如果施加的夹持力过大就会在工件表面留下压痕导致变形, 而如果夹持力不够大了加工时又容易让刀具发生震纹, 所以在实际的操作过程里面找到直径最粗的两段外圆位置并额外添加一根定位销来限制工件沿轴向产生的窜动, 其稳定的效果远远要比围绕整个圆周进行强行夹紧要好得非常之多。
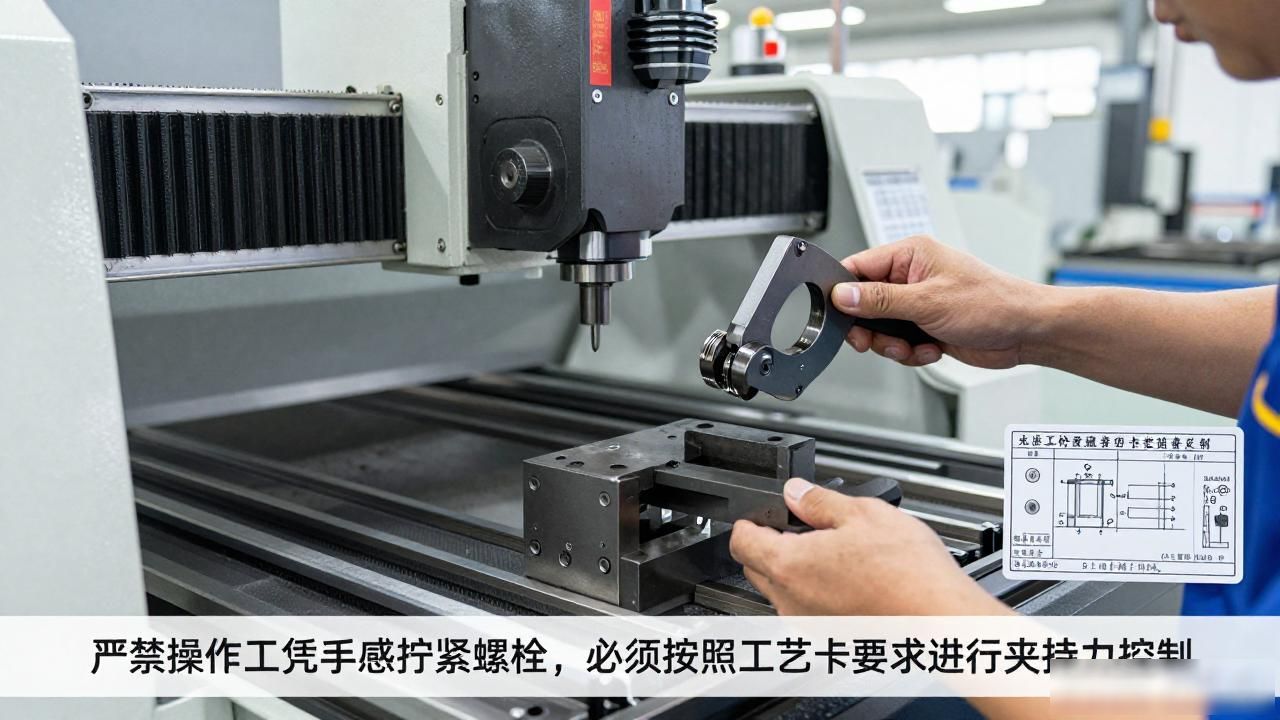
当批量数量在一百件以下的时候, 使用自制的快夹工装比使用三爪卡盘更加实用。对于内外径公差需要在0.02以内控制的情况, 工艺卡里面必须把夹持位置和夹持力范围详细写清楚, 绝对不能依靠操作工凭借自己的手感去拧紧螺栓。
02走心机复杂件怎么夹
对于细长比超过4的那个销轴还有衬套来说, 在走心机上面加工的时候, 前导板间隙和芯棒支撑这两个地方就是最关键的命脉。如果在工件的中段位置有M4到M6的外螺纹的话, 前导板就必须要把那个螺纹段给避开掉了, 否则的话刀具出去的时候就会发生碰撞。
从车间里面反馈回来的情况来看, 有不少那些返工的工件其实并不是因为精度不够好, 而是因为前导板没有能够跟着图纸变更及时地进行更换, 这才是真正的原因。
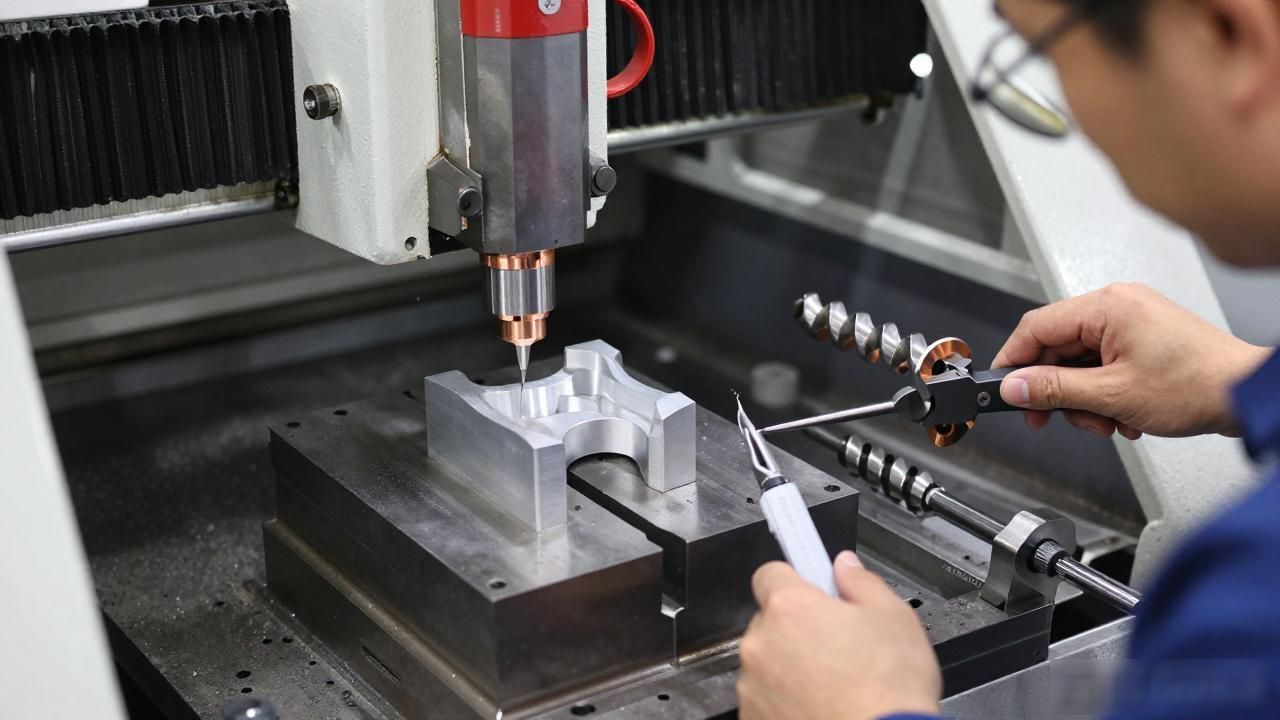
小批量常走CNC倒装,基准面车好再翻面加工。6061铝件阳极氧化后用铜质软爪,20#钢滚花段用V型块加通止规检圆度,毛刺不处理干净后面螺纹攻不动。
千万不要等到开始编程的时候, 才突然发现装夹方案是不可以执行的。你应该拿着图纸去找工艺人员, 把支撑点的选择、基准的选择、还有夹持力的大小这些事情都仔细地核对一遍, 这样做比起反复地去进行试切来说, 是要节省事情得多的。
维易达这个公司经常做精密衬套、铜螺母、销轴、定位销这些精密五金件, 如果是小批量的定制生产的话, 是可以按照图纸来评估然后给出报价的。
