
走心机和数控车削的刀具怎么选 寿命管理要盯住哪几个点
发布时间:2026-09-24
更新时间:2026-09-24
浏览次数:60
车间里的换刀频率突然变高了, 这个情况大概不是刀片本身的质量有问题, 真正的原因是选的材料和切削的参数没有匹配得上当前的实际工况。结合那些使用CNC车床和走心机来加工铜螺母以及精密衬套的车间所反馈的情况来说, 这里有两个在进行实际操作时可以用来判断的依据点。
01数控刀具磨损怎么判
在对C3604黄铜进行切削加工的时候, 刀具前刀面上出现带状的磨损状况, 这其实是属于正常的现象。当后刀面的磨损量超过0.3mm这个界限值时, 就应该及时将刀具退回以停止切削。
在处理走心机所加工的M2至M4范围内的螺纹时, 对于丝锥磨损程度的变化会更加敏感。如果发现螺纹的牙型出现了不完整的情况, 这就应该被视为一个需要警惕的信号, 千万不要等到工件已经被切废损坏了才做出反应。
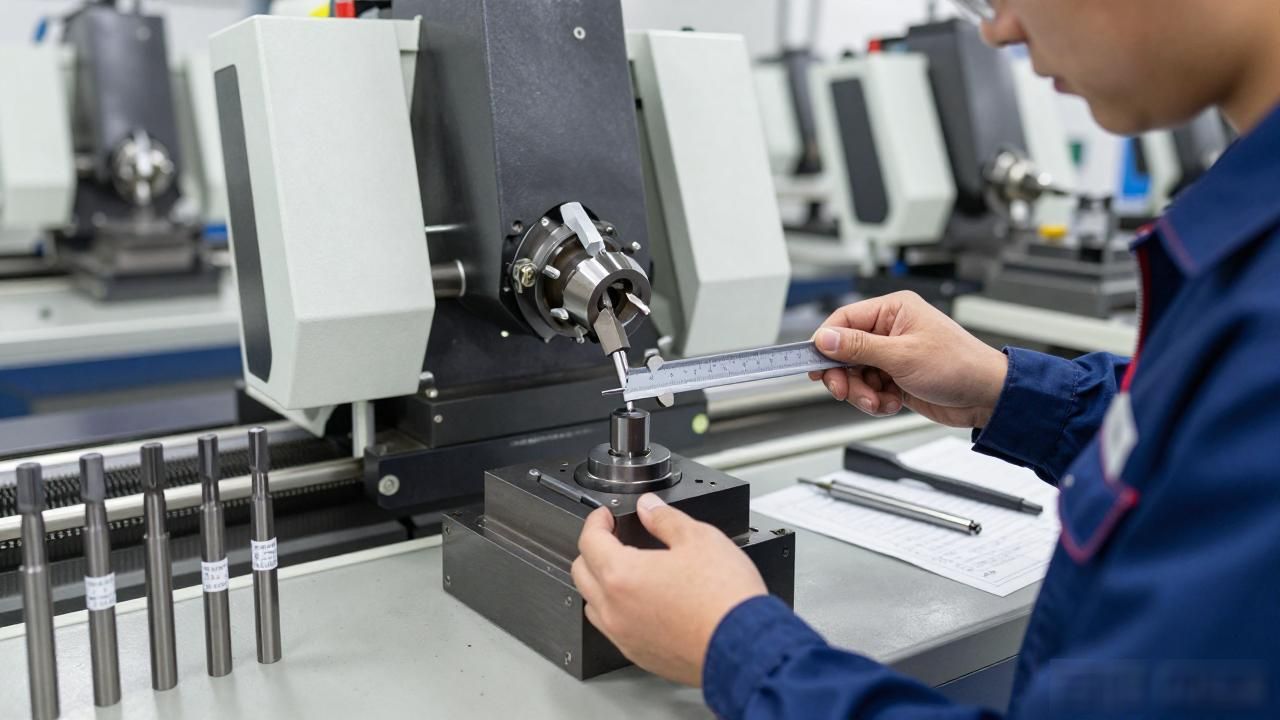
仅仅凭借视觉观察刀具的外表, 这种做法是远远不够的。必须拿出通止规这样的工具, 对内径尺寸和台阶部分进行一一核查, 如果发现外圆直径偏大了0.05mm以上, 那么这把刀具就该直接退掉淘汰了。
在检查过程中, 若发现滚花表面出现了突然变大的毛刺问题, 或者是定位销的同轴度发生了超差的偏差错误, 这些现象同样都是判断质量的间接指标依据, 大家千万不要总是只把注意力盯在前刀面的位置上观察。
02数控刀具寿命怎么管
采购沟通的过程里头, 常见到了一个误区。那个现象就是同一个牌号硬质合金刀片, 不同厂家给出来的寿命差异能够有两倍之多。如果没有图纸作为依据的时候, 千万不要被所谓进口的刀片这个说法带偏方向。
必须先要确认具体的切削对象。因为车切6061铝材料跟车切SUS304材料, 这两种情况所使用的牌号和涂层是完全不同的。如果生搬硬套用一个型号的话, 必然会导致出现事故。
维易达这家公司, 平日里经常去制作那些精密衬套、铜螺母、销轴以及定位销之类的精密五金部件。对于小批量的订单情况, 是可以完全按照客户提供的技术图纸来展开评估报价工作的。当订单的批量数量超过了五百件的时候呢, 就有必要把刀具的具体规格内容写进那所谓的技术协议当中了。
与此同时, 在生产的各个环节里, 每一批次都要去执行抽检磨损量这个动作,经过这样一番操作下来, 由中途更换刀具所导致的产品尺寸发生漂移的风险状况, 就会变得小了许多许多。
要把刀具管理这个事情说清楚的话, 其实就是把磨损的标准给定得非常死。到了该检验的时候就得去检验。这种办法比起非要追求那寿命的上限来讲, 实际上来说是更节省成本了。
